
5s
+1
Submission successful!

|
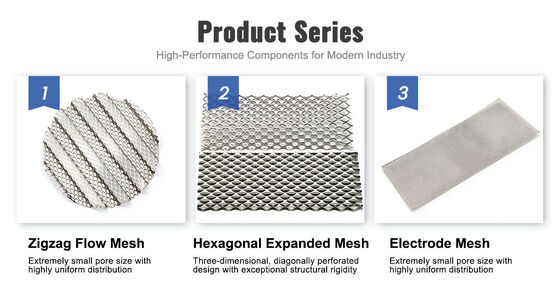
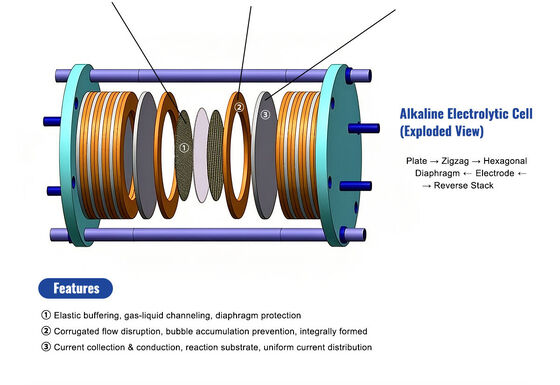
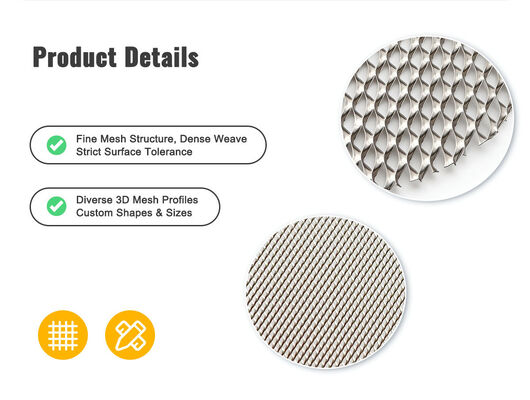
| Marca: | DLX |
| Número do modelo: | Níquel puro |
| Quantidade mínima: | 2kg |
| Preço: | Custom orders based on provided images |
| Condições de pagamento: | L/C,D/A,D/P,T/T,Western Union |
| Capacidade de fornecimento: | 500 toneladas por mês |

Fábrica ISO9001 Direto da Fábrica | Desde 2002 | N4/N6/Ni200 | Embalagem Compatível com Robô | Amostra Grátis 5 Folhas
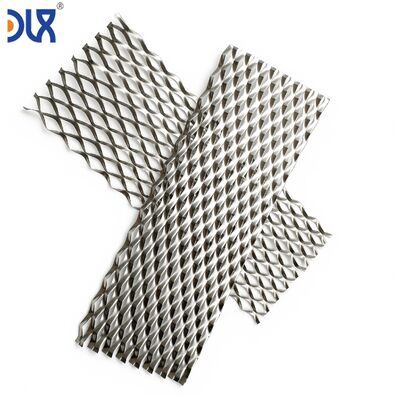
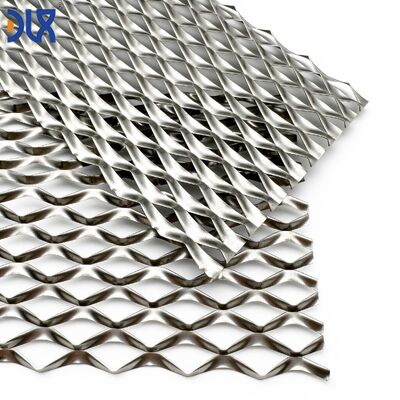
Quando uma gigafábrica de eletrólise produz uma pilha por hora, a malha não pode ser um produto artesanal. Ela deve chegar dimensionalmente idêntica ao lote de qualificação. Deve ser desempacotada sem manuseio manual. Deve ser alimentada em um robô pick-and-place sem emperrar. Deve pousar na pilha na orientação correta e dentro da tolerância posicional — todas as vezes, milhares de vezes. Na Changzhou DLX Alloy Co., Ltd., nossa malha corrugada de níquel puro é fabricada não apenas de acordo com seu desenho dimensional, mas também de acordo com os requisitos da sua linha de montagem: embalagem que pode ser agarrada por robô, planicidade consistente de folha para folha, chanfro na borda onde o garra do robô entra em contato e rastreabilidade em nível de lote que se integra ao seu sistema de execução de fabricação. Este é o fornecimento de componentes de eletrodo para produção em massa — não para protótipos de laboratório.
Com 10 pilhas por ano, um operador pode inspecionar cada folha de malha manualmente, rejeitar as ligeiramente tortas e posicionar manualmente cada folha durante a montagem da pilha. Com 10 pilhas por semana, a inspeção manual se torna um gargalo. Com 10 pilhas por dia — a taxa de produção de uma fábrica de eletrólise de 1 GW/ano — o manuseio manual não é apenas lento; ele introduz variabilidade que nenhuma quantidade de teste no final da linha pode compensar totalmente. Uma folha de malha 0,5 mm maior que o especificado entra em contato com a moldura da célula adjacente. Uma folha que chega com uma dobra de 3 mm se recusa a ficar plana sob o garra a vácuo do robô. Uma folha cuja altura da ondulação é 0,1 mm abaixo do nominal cria uma zona de baixa compressão na pilha que aparece como uma célula quente três meses após a operação em campo.
Esses modos de falha não existem no laboratório. Eles emergem na escala de produção — e são prevenidos projetando o fornecimento de malha para o processo de montagem, não apenas para o desempenho eletroquímico.
| Requisito da Linha de Montagem | Como o Fornecimento Padrão de Malha Falha | Como a Malha DLX é Projetada para Isso |
|---|---|---|
| Repetibilidade dimensional — folha a folha, lote a lote | Malha de diferentes lotes de produção mostra desvio dimensional à medida que as ferramentas se desgastam. O operador ajusta a posição de coleta do robô semanalmente. Algumas folhas emperram. | Desgaste do rolo de conformação monitorado por SPC — ferramentas reformadas antes que o desvio dimensional exceda 50% da sua banda de tolerância. Cada folha medida para L * W. Sem desvio entre o lote de qualificação e o lote de produção 500. |
| Planicidade sob coleta a vácuo | A malha com estresse residual de conformação se curva ao ser retirada da pilha. O garra a vácuo perde a sucção na borda curvada. Falha do robô. O operador intervém. | Recozida após conformação — estresse residual zero. A malha fica perfeitamente plana. O garra a vácuo obtém contato em toda a face na primeira tentativa de coleta. Tempo de ciclo do robô mantido. |
| Condição da borda — sem enroscar na alimentação automatizada | Bordas rebarbadas ou desfiadas da malha prendem em folhas adjacentes no alimentador. As folhas não se separam limpas. Coleta de folha dupla derruba o robô. | Bordas cortadas a laser ou cisalhadas e rebarbadas. Intercaladas com papel de seda que impede a adesão folha a folha. Confiabilidade de separação de folha única >99,9%. |
| Marcação de orientação | Sem indicador de orientação. O operador verifica visualmente a direção da ondulação antes do posicionamento. Taxa de erro humano: 1 em 200 folhas colocadas incorretamente. | Um canto marcado com um ponto de orientação gravado a laser visível para operadores humanos e sistemas de visão de máquina. Zero erros de orientação. |
| Embalagem compatível com robô | A malha chega em uma caixa de madeira. O operador descarrega as folhas manualmente em uma mesa de alimentação. Manuseio duplo. Risco de contaminação por luvas. | Folhas embaladas em bandejas termoformadas — cada folha em sua própria cavidade. Dimensões da bandeja correspondentes ao layout da sua célula robótica. O robô coleta diretamente da bandeja. Sem manuseio do operador entre a caixa e a pilha. |
| Rastreabilidade de lote para integração MES | MTC em papel em um envelope colado na caixa. Alguém insere o número do calor no sistema. Alguém comete um erro de digitação. | Código QR em cada bandeja vinculando ao registro digital do lote: química, passo, amplitude, planicidade aprovado/reprovado, data de inspeção. Escaneado no ponto de uso. Registrado automaticamente no seu MES. Sem entrada manual de dados. |
| Seu Desenho Especifica | Também Perguntamos Sobre | Por Que Importa para a Montagem |
|---|---|---|
| Grau da malha — N4/N6/Ni200/Ni201 | Quaisquer limites de contaminação de superfície (por exemplo, Fe <50 ppm na superfície)? | Afeta se a malha precisa de embalagem em sala limpa — padrão para PEM onde a contaminação por ferro degrada a vida útil da membrana |
| Tipo de substrato — tecido ou expandido | Tipo de garra do robô: a vácuo, magnética ou grampo mecânico? | O vácuo requer superfície plana; o magnético não funciona em níquel. O grampo mecânico precisa de geometria de borda definida. |
| Passo e amplitude | Força de compressão da pilha por unidade de área? | Verificamos que o perfil da ondulação não colapsa sob sua pressão de compressão. Teste de retorno elástico na sua carga de pilha confirma estabilidade dimensional. |
| Dimensões da folha (C * L) | Requisito de tolerância em relação à moldura da célula? A malha está dentro de um recesso ou se estende de borda a borda? | Dentro do recesso: ajuste de folga, tipicamente -0,5/-1,0 mm da dimensão do recesso. De borda a borda: nivelado ou ligeiramente menor para evitar contato com a moldura. |
| Forma do perfil — senoidal ou trapezoidal | O que entra em contato com os picos e vales na pilha? Placa plana, PTL ou membrana? | Trapezoidal recomendado para contato com placa plana (mais área de contato). Senoidal aceitável para contato com PTL (PTL se conforma ao perfil da onda). |
| Orientação da ondulação | Direção do fluxo — vertical, horizontal ou fluxo cruzado? Existem aberturas de manifold na folha? | Podemos perfurar furos de manifold após a ondulação. Tolerância de posição do furo de ±0,5 mm em relação às bordas da folha. Sem rebarbas ao redor dos furos que possam cortar juntas. |
Em 2022, um de nossos clientes de eletrólise — então produzindo 2 pilhas por semana — ligou com um problema. Eles haviam acabado de comissionar uma linha de montagem de pilhas semi-automatizada capaz de 1 pilha por turno, e as folhas de malha de seu fornecedor existente estavam falhando na estação de coleta do robô. As folhas se curvavam. O robô as deixava cair. O operador tinha que intervir a cada 4ª ou 5ª ciclo. A linha estava operando a 60% da taxa de produção projetada porque a malha não foi projetada para manuseio automatizado.
A resposta do fornecedor da malha: "A malha atende ao desenho. O problema é o seu robô." Tecnicamente correto — a malha atendia à especificação dimensional. Praticamente inútil — a malha não podia funcionar no processo de montagem para o qual foi comprada.
Substituímos esse fornecedor. Mesmo desenho. Mesma especificação dimensional. Pós-processamento diferente — especificamente, um recozimento completo após a ondulação para eliminar o estresse residual que causava a curvatura, mais uma etapa de rebarbação nas bordas cortadas que impedia a adesão folha a folha no alimentador, mais um simples papel de seda entre as folhas. A taxa de sucesso da coleta do robô passou de 80% para >99,9%. A linha operou na taxa de produção projetada. A malha ainda atendia ao desenho — mas agora também atendia ao processo de montagem.
Essa é a diferença entre um fornecedor de malha que lê seu projeto e um que entende sua fábrica.
Química certificada do lingote à malha acabada. Registro digital vinculado ao código QR em cada bandeja.
| Elemento (%) | N4 | N6 | Ni200 | Ni201 |
|---|---|---|---|---|
| Ni+Co | ≥99,9 | ≥99,5 | — | — |
| Ni | — | — | ≥99,2 | ≥99,0 |
| Fe | ≤0,04 | ≤0,1 | ≤0,4 | ≤0,4 |
| Cu | ≤0,015 | ≤0,1 | ≤0,25 | ≤0,25 |
| C | ≤0,01 | ≤0,1 | ≤0,15 | ≤0,02 |
| Si | ≤0,03 | ≤0,1 | ≤0,35 | ≤0,35 |
| Mn | ≤0,002 | ≤0,05 | ≤0,35 | ≤0,35 |
| S | ≤0,001 | ≤0,005 | ≤0,01 | ≤0,01 |
| Ponto de Controle | O Que Medimos | Relevância para a Produção |
|---|---|---|
| SPC de Química | Ni, Fe, Cu por calor de lingote. Gráfico de amplitude móvel para teor de Fe entre os calores. | Desvio de Fe entre calores = desvio de sobrepotencial entre lotes de produção. Capturamos antes que o fio seja trefilado. |
| SPC Dimensional | Gráfico X-barra: passo (10 medições/folha, 5 folhas/lote). Gráfico R: variação dentro da folha. | Desvio de passo = mudanças na geometria do canal de fluxo = mudanças no desempenho da célula. Cpk ≥1,33 mantido. Ferramentas reformadas no limiar de Cpk 1,33, não em emergência de Cpk 1,0. |
| SPC de Amplitude | Gráfico X-barra: amplitude (5 medições/folha). Verificado pós-recozimento. | A amplitude define a seção transversal do canal e a altura da pilha comprimida. Variação dentro do lote ≤0,05 mm da folha 1 à folha 500. |
| Auditoria de Planicidade | Placa de superfície de granito + calibre de folga. Por amostragem AQL. A folha deve ficar plana sob o próprio peso — sem folga na placa de superfície. | Folha curvada falha na coleta do robô. Aprovação/reprovação visual na inspeção. Folhas curvadas são descartadas antes de chegarem à embalagem. |
| Teste de separação de folhas | O operador tenta separar as folhas da pilha de alimentação sem papel de seda. Deve separar com <5N de força. | Folhas que grudam causam coleta dupla no robô. Papel de seda intercalado é padrão. Sem adesão. |
| Auditoria de bandeja | Bandeja aleatória selecionada por lote. Todas as folhas removidas e inspecionadas. Todas as folhas retornadas às cavidades corretas. Bandeja resselada. | Verifica se o processo de embalagem não danificou as folhas. Taxa de dano zero por bandeja = zero surpresa quando seu robô desempacota. |
| Verificação do código QR | Cada bandeja com QR escaneado. Registro digital verificado para conter: grau, número do calor, lote de dados dimensionais, aprovação/reprovação de inspeção. | Escaneado no recebimento. Lote registrado automaticamente no seu MES. Rastreabilidade completa sem entrada manual de dados. |
Auditoria de terceiros por SGS, BV ou TÜV. Pacote completo de dados SPC disponível para revisão de engenharia de qualidade do cliente. Amostra grátis de 5 folhas com pacote de dados de qualificação.
| Sistema de bandeja | Bandejas de PET termoformadas — uma folha por cavidade. Profundidade da cavidade correspondente à sua espessura total de malha corrugada + 0,5 mm de folga. As folhas não podem se mover durante o trânsito. Dimensões externas da bandeja correspondentes à sua estação de alimentação da célula robótica. |
| Empilhamento de bandejas | Bandejas empilhadas de 10 a 20 por nível em caixa de compensado. Intercaladas com placas separadoras rígidas entre os níveis das bandejas. Caixa inteira selada com dessecante em folha barreira. |
| Posicionamento do código QR | Código QR impresso a laser na parte externa da bandeja — escaneável sem abrir a caixa. Código vincula ao registro digital do lote. QR adicional na parte externa da caixa para escaneamento do armazém. |
| Ponto de orientação | Ponto gravado a laser de 1,5 mm em um canto de cada folha. Posicionado fora da área ativa do eletrodo. Visível sob iluminação de fábrica. Compatível com visão de máquina. |
| MOQ | 5 folhas — amostra grátis com pacote de dados de qualificação. 50 folhas — teste de produção. 500+ folhas — fornecimento de produção. |
| Prazo de Entrega | Ferramental existente: 2 semanas para lote de teste, 4 semanas para produção. Novo ferramental: adicionar 3 a 4 semanas. |
| Envio | Aéreo para teste; marítimo (FCL) para produção. Sistema de bandeja em caixa projetado para suportar 6 semanas de trânsito marítimo sem deformação da bandeja ou movimento das folhas. |
| Pagamento | T/T para teste; T/T ou L/C à vista para produção. |
Seu sistema de bandeja pode se integrar diretamente à nossa célula robótica?
Sim. Envie-nos as dimensões da sua estação de alimentação da célula robótica — dimensões externas da bandeja, altura da bandeja e requisitos de folga de coleta. Dimensionaremos as bandejas para corresponder à sua célula. Se você usar um formato de bandeja padrão (por exemplo, Euro-norm 600*400 mm), podemos projetar o layout da cavidade dentro desse formato para maximizar as folhas por bandeja, mantendo a folga de acesso do robô.
Como vocês garantem a consistência lote a lote ao longo de um programa de produção de vários anos?
O desgaste do rolo de conformação é a principal fonte de desvio dimensional em malha corrugada. Monitoramos o passo e a amplitude por SPC desde a primeira folha de cada lote de produção. Quando o Cpk tende a 1,33, as ferramentas são reformadas — não quando sua inspeção de recebimento detecta um desvio dimensional. Além disso, reservamos um calor de lingote de níquel dedicado para programas de produção de longa duração. Mesma química ao longo dos anos — sem re-qualificação acionada por mudança de calor.
E se nosso robô usar garras magnéticas?
O níquel é ferromagnético — garras magnéticas funcionam. No entanto, o níquel puro tem menor permeabilidade magnética do que o aço, portanto, a especificação do seu ímã de garra pode precisar de ajuste. Podemos fornecer folhas de teste para sua equipe de automação caracterizar a força de coleta magnética antes de finalizar o ferramental. Garras a vácuo são mais comuns para malha de níquel e otimizamos a planicidade especificamente para confiabilidade de coleta a vácuo.
Vocês podem enviar para nosso fabricante contratado enquanto mantemos a supervisão de qualidade?
Sim. Enviamos para o seu destino especificado — sua instalação ou seu fabricante contratado. O sistema de código QR permite que você verifique remotamente os dados do lote, independentemente do local de envio. Os registros digitais de lote são acessíveis à sua equipe de qualidade por meio de um portal seguro. Relatórios de inspeção física são enviados com o produto para o controle de qualidade de recebimento do local. Você mantém a visibilidade da rastreabilidade, mesmo que o produto nunca passe por sua instalação.
O que acontece com as bandejas — nós as devolvemos?
Duas opções. Padrão: as bandejas são de PET reciclável de uso único. Sua instalação as recicla através do seu fluxo de resíduos padrão. Opcional: bandejas retornáveis feitas de polipropileno durável. As bandejas são coletadas, inspecionadas, limpas e reutilizadas para seu próximo pedido. O programa de retorno tem um depósito por bandeja. A maioria dos clientes em escala de produção opta pelo reciclável pela simplicidade e menor custo logístico. Sua escolha.


 english
 français
 Deutsch
 Italiano
 Русский
 Español
 português
 Nederlandse
 ελληνικά
 日本語
 한국
 中文
 العربية
 हिन्दी
 Türkçe
 indonesia
 tiếng Việt
 ไทย
 বাংলা
 فارسی
 polski