
5s
+1
Submission successful!

|
| Marca: | DLX |
| Número do modelo: | Níquel puro |
| Quantidade mínima: | 5kg |
| Preço: | Custom orders based on provided images |
| Condições de pagamento: | L/C,D/A,D/P,T/T,Western Union |
| Capacidade de fornecimento: | 500 toneladas por mês |
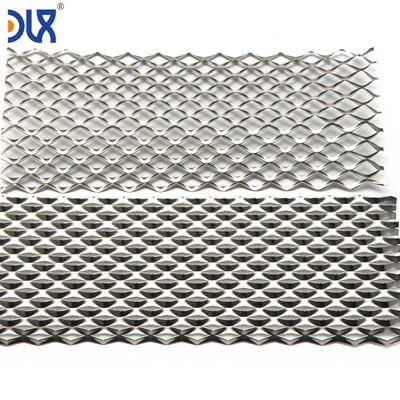
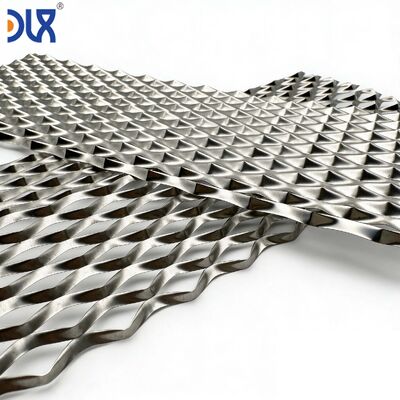
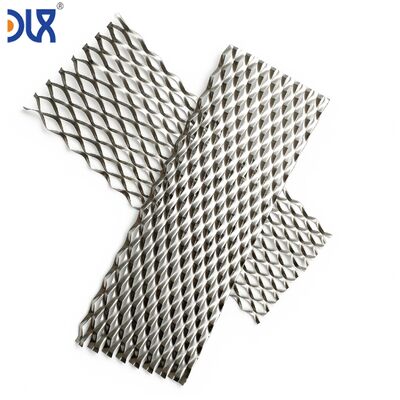
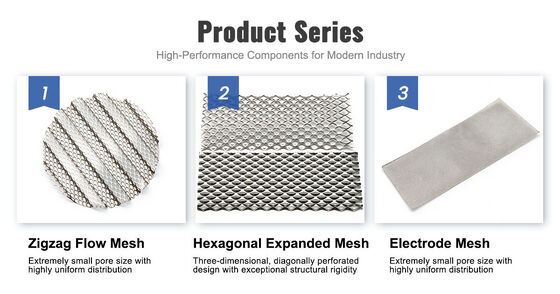
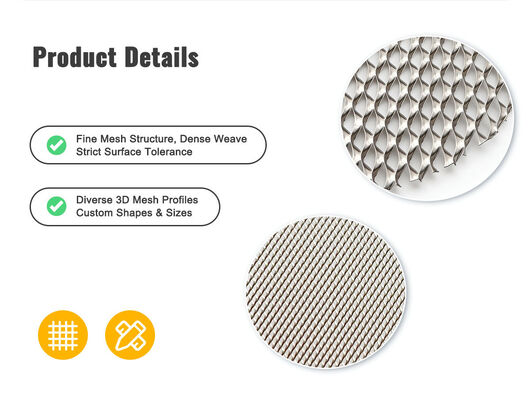
Nem todas as malhas de eletrodo devem ser tecidas. Para camadas de difusão de gás (GDL) e camadas de transporte poroso (PTL) de eletrólise de hidrogênio, a malha expandida de níquel — com seu característico padrão de losango em escama de peixe — oferece um conjunto fundamentalmente diferente de vantagens: sem fios cruzados para criar resistência de contato, sem interseções de tecelagem para prender bolhas de gás e uma superfície plana e contínua que distribui a carga de compressão uniformemente pela membrana. Na Changzhou DLX Alloy Co., Ltd., cortamos e esticamos nossa própria chapa de níquel puro em malha expandida internamente — controlando a espessura da chapa, a largura do fio, a abertura do losango no sentido do comprimento (LWD) e a planicidade final para corresponder ao projeto da sua célula eletrolisadora. Rastreabilidade completa do derretimento à malha em cada remessa.
| Característica | Malha Tecida (Liso / Sarja / Holandês) | Malha Expandida (Escama de Peixe) | Impacto no Eletrólise |
|---|---|---|---|
| Estrutura | Fios de urdume e trama cruzando a 90° | Chapa única cortada e esticada — sem juntas, sem cruzamentos | Expandida: caminho elétrico uniforme. Tecida: resistência de contato em cada interseção de fio (centenas por cm²). |
| Perfil da superfície | Nós onde os fios se cruzam — pontos altos que concentram a compressão | Superfície nominalmente plana — áreas de fio e ligação no mesmo plano | Expandida: compressão uniforme na membrana → sem pontos de alta pressão localizados. Tecida: os nós dos fios podem marcar a membrana ao longo do tempo. |
| Liberação de bolhas de gás | Interseções de tecelagem prendem bolhas nos cantos | Aberturas em losango são de parede lisa — bolhas deslizam | Expandida: liberação de gás mais rápida do espaço do eletrodo → menor sobrepotencial em alta densidade de corrente. Crítico acima de 350 mA/cm². |
| Controle da área aberta | Determinado pelo diâmetro do fio e contagem da malha | Determinado pela largura do fio e LWD — ajustável independentemente | Expandida: ajuste fino da área aberta % sem alterar a espessura da malha. Tecida: alterar a área aberta altera a espessura. |
| Integridade mecânica | Depende da tensão do fio — fios individuais podem se mover | Monolítica — fios e ligações formam uma única peça contínua | Expandida: não pode desfiar. Tecida: pontas de fio soltas nas bordas cortadas exigem manuseio cuidadoso para evitar curtos-circuitos. |
| Parâmetro | Faixa Típica de Eletrólise | O Que Afeta |
|---|---|---|
| Espessura da chapa (pré-expansão) | 0.15–0.50 mm | Determina a seção transversal do fio → resistência elétrica por unidade de comprimento e espessura de compressão sob carga da pilha |
| Largura do fio | 0.4–1.2 mm | Fio mais largo = menor resistência, mas menos área aberta. Fio mais estreito = mais área aberta, mas maior queda de IR. Otimização é específica da célula. |
| LWD (lado longo do losango) | 1.5–6.0 mm | O eixo longo da abertura do losango. LWD maior = canais de escape de gás maiores. Deve ser equilibrado com a largura do fio para resistência mecânica. |
| SWD (lado curto do losango) | 1.0–3.5 mm | O eixo curto do losango. SWD + LWD definem a porcentagem da área aberta. SWD menor = malha mais densa com mais pontos de contato por cm². |
| Área aberta | 30–65% típico para GDL/PTL | Maior área aberta = melhor liberação de gás, mas menor condutividade no plano. Menor área aberta = melhor condutividade, mas escape de gás mais lento. |
| Dimensões da chapa | L * L personalizado para a moldura da célula | Cortado sob medida com bordas limpas. Corte a laser ou cisalhamento — sem pontas de fio para desfiar, pois a malha expandida não tem pontas de fio. |
Otimizando para sua célula? Envie-nos sua densidade de corrente alvo, taxa de produção de gás por célula e tipo de membrana. Recomendamos LWD, largura do fio e área aberta iniciais — em seguida, iteramos com base nos seus dados de teste de célula única.
| Posição da Célula | Função | Por Que a Malha Expandida é Frequentemente Preferida |
|---|---|---|
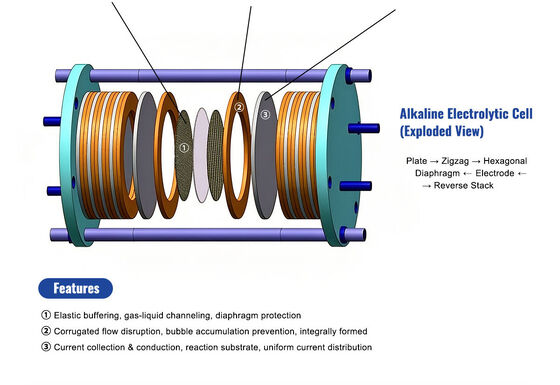
| Camada de difusão de gás catódica (ALK) | Distribuir corrente para o eletrodo catódico; transportar bolhas de H₂ para longe da membrana | As aberturas em losango fornecem um caminho de escape de gás vertical irrestrito. Sem cantos de tecelagem para prender microbolhas de H₂ — crítico para produção de hidrogênio em alta taxa. |
| Camada de transporte poroso anódica (PEM) | Distribuir água para o catalisador anódico; transportar bolhas de O₂ para longe; conduzir elétrons do catalisador para a placa bipolar | A superfície plana protege a membrana PEM fina contra perfurações localizadas. Caminho elétrico contínuo através dos fios — sem resistência de contato nas interseções dos fios. Adequado como camada PTL entre a membrana revestida de catalisador e o campo de fluxo da placa bipolar. |
| Substrato do eletrodo (ALK — base de revestimento de catalisador) | Fornecer base de alta área superficial para revestimento de catalisador de níquel Raney ou metal nobre; conduzir corrente para o revestimento | A superfície do fio é lisa e contínua — o revestimento do catalisador deposita-se de forma mais uniforme do que na malha tecida, onde a curvatura do fio cria variação na espessura do revestimento. |
| Coletor de corrente / campo de fluxo (PEM) | Ponte entre GDL e placa bipolar; fornecer canais de fluxo para água e gás | A área aberta pode ser ajustada independentemente da espessura. Alta área aberta para entrega de água com baixa queda de pressão; metal de fio suficiente para coleta de corrente. Sem cruzamentos de fios para aumentar a queda de pressão. |
A maioria das malhas expandidas no mercado começa com chapa de níquel comprada — o fabricante da malha não tem controle sobre a química, o histórico de laminação ou a condição da superfície do material bruto. Na DLX, o processo começa com nossos próprios lingotes de níquel puro. Laminamos a quente em tiras, laminamos a frio até a espessura especificada, cortamos na largura exigida por nossas ferramentas de expansão e esticamos em nossa prensa de expansão. Toda a sequência acontece em uma única instalação sob um sistema de qualidade.
Por que isso importa para o desempenho do eletrólise? Porque a química da superfície da chapa de níquel — antes mesmo de entrar na prensa de expansão — determina a química da superfície da malha acabada. Se a chapa foi contaminada com ferro de rolos de aço em um laminador de terceiros, esse ferro agora está embutido na superfície da sua malha de eletrodo. Ele se dissolverá no eletrólito de KOH ao longo de centenas de horas de operação, se redepositará no cátodo e aumentará o sobrepotencial. Evitamos isso fazendo a laminação nós mesmos, em uma instalação onde os rolos de trabalho só entram em contato com ligas de níquel.
Fonte: Catálogo de produtos DLX Alloy. Química certificada do lingote à malha acabada.
| Elemento (%) | N4 | N6 | Ni200 | Ni201 |
|---|---|---|---|---|
| Ni+Co | ≥99.9 | ≥99.5 | — | — |
| Ni | — | — | ≥99.2 | ≥99.0 |
| Fe | ≤0.04 | ≤0.1 | ≤0.4 | ≤0.4 |
| Cu | ≤0.015 | ≤0.1 | ≤0.25 | ≤0.25 |
| C | ≤0.01 | ≤0.1 | ≤0.15 | ≤0.02 |
| Si | ≤0.03 | ≤0.1 | ≤0.35 | ≤0.35 |
| Mn | ≤0.002 | ≤0.05 | ≤0.35 | ≤0.35 |
| S | ≤0.001 | ≤0.005 | ≤0.01 | ≤0.01 |
| Estágio | Inspeção | Por Que Importa |
|---|---|---|
| Química do lingote | OES por fusão; Fe, Cu, C verificados | Fe em níquel = catalisador para reação lateral de evolução de oxigênio no ânodo → eficiência de Faraday reduzida. Controlamos desde o lingote. |
| Chapa laminada a frio | Perfil de espessura na largura; inspeção de superfície para defeitos de laminação | Variação de espessura na chapa se torna variação na largura do fio na malha expandida → distribuição de corrente não uniforme pela área do eletrodo. |
| Processo de expansão | LWD, SWD, largura do fio medidos por bobina; visual para fios quebrados, losangos inconsistentes | Um fio quebrado cria uma zona morta — sem caminho elétrico através dessa seção do eletrodo. Detectado em nossa instalação, não durante seu ciclo de condicionamento da pilha. |
| Planicidade pós-recozimento | Placa de superfície de granito; desvio do plano registrado | Malha expandida que não está plana após o recozimento não ficará plana sob compressão — criando distribuição de pressão desigual na membrana. |
| Dimensões da chapa | L * L ±0.5 mm; inspeção de borda para rebarbas | As bordas da malha expandida devem ser livres de rebarbas — uma borda afiada sob compressão pode cortar a membrana. |
| Documentação | EN 10204 3.1 MTC + relatório dimensional + relatório de parâmetros da malha (LWD, SWD, largura do fio, % de área aberta) | Rastreabilidade completa do lingote de níquel à folha de eletrodo acabada. |
Inspeção por terceiros por SGS, BV ou TÜV disponível. Amostra grátis de 5 folhas para avaliação inicial de OEM de eletrólise.
| Proteção da chapa | Cada folha de malha expandida intercalada com papel de seda sem ácido. Empilhadas planas entre placas de suporte rígidas. Como a malha expandida não tem pontas de fio, o dano de manuseio durante o empilhamento é mínimo — mas protegemos contra dobras e amassados de qualquer maneira. |
| Caixotaria | Embalado plano em polietileno selado com dessecante, envolto em caixa de compensado. Reforço interno evita movimento da chapa durante o trânsito. |
| Identificação | Grau, número do lote do lingote, espessura da chapa, LWD * SWD, largura do fio, % de área aberta, dimensões da chapa, código de rastreabilidade DLX na etiqueta da caixa e lista de embalagem. |
| MOQ de Amostra | 5 folhas — grátis para avaliação qualificada de OEM de eletrólise. |
| MOQ de Produção | 50 folhas por especificação. |
| Prazo de Entrega | 3–7 dias para teste com espessura de chapa em estoque; 4–6 semanas para espessura de chapa personalizada + nova ferramenta LWD. |
| Envio | Aéreo (DHL, FedEx) para teste; marítimo (FCL) para produção. |
| Pagamento | T/T para teste; T/T ou L/C à vista para produção. |
Depende da sua meta de densidade de corrente. Abaixo de 300 mA/cm², a diferença é marginal — ambos os tipos de malha funcionam adequadamente. Acima de 350 mA/cm², o gerenciamento de bolhas de gás se torna o principal mecanismo de perda, e as aberturas de losango de parede lisa da malha expandida geralmente mostram 15–30 mV de sobrepotencial de bolha menor do que uma malha tecida equivalente. Podemos fornecer ambos os tipos — forneça sua densidade de corrente alvo e recomendaremos, ou podemos enviar amostras de cada uma para testes de célula única lado a lado.
Sim. Envie-nos uma amostra da sua malha atual — mediremos o LWD, SWD, largura do fio, espessura da chapa e área aberta, e então produziremos malha expandida para corresponder a esses parâmetros na sua classe de níquel especificada. Este é um primeiro passo comum quando OEMs de eletrólise estão qualificando uma segunda fonte.
Não na DLX. Nossas ferramentas de prensa de expansão são feitas de materiais compatíveis com níquel. Esta é uma das razões pelas quais trouxemos a expansão para dentro de casa — oficinas de expansão de terceiros que usavam matrizes de aço ferramenta padrão estavam introduzindo contaminação por ferro que aparecia na análise pós-mortem do eletrodo de nossos clientes. Eliminamos essa variável.
Sim. A malha expandida aceita níquel Raney eletrodepositado, revestimentos de catalisador por pulverização térmica e camadas de catalisador revestidas por pasta. Como a superfície do fio é plana em vez de curva como no fio tecido, a uniformidade da espessura do revestimento é tipicamente melhor. As aberturas em losango são grandes o suficiente para a solução de revestimento drenar limpa — sem pontes ou entupimento das aberturas.
Novas combinações de LWD e largura de fio exigem novas ferramentas de expansão — tipicamente um conjunto de matrizes de corte. O prazo de entrega da ferramenta é de 3 a 4 semanas. Uma vez ferramentalizado, produzimos chapas de teste para sua avaliação. Se o investimento em ferramentas for significativo, geralmente o amortizamos no primeiro pedido de produção. Entre em contato conosco com seus parâmetros de malha alvo e forneceremos uma avaliação de viabilidade de ferramentas em 48 horas.


 english
 français
 Deutsch
 Italiano
 Русский
 Español
 português
 Nederlandse
 ελληνικά
 日本語
 한국
 中文
 العربية
 हिन्दी
 Türkçe
 indonesia
 tiếng Việt
 ไทย
 বাংলা
 فارسی
 polski
