
5s
+1
Submission successful!

|
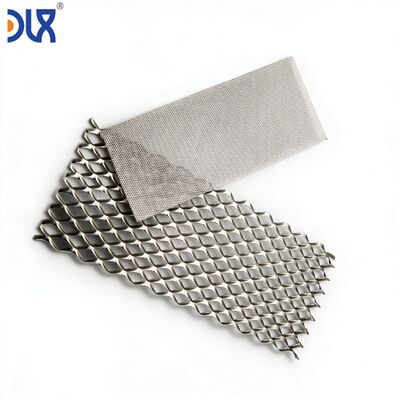
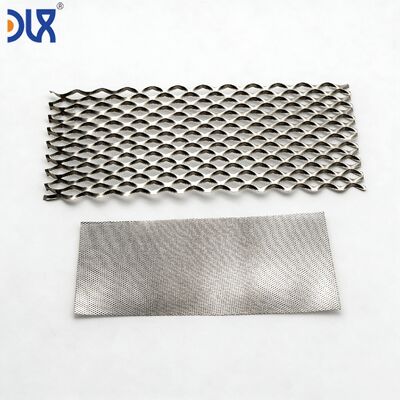
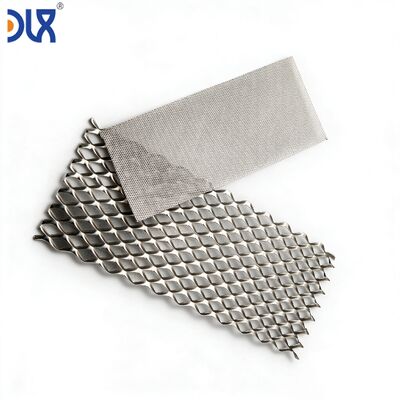
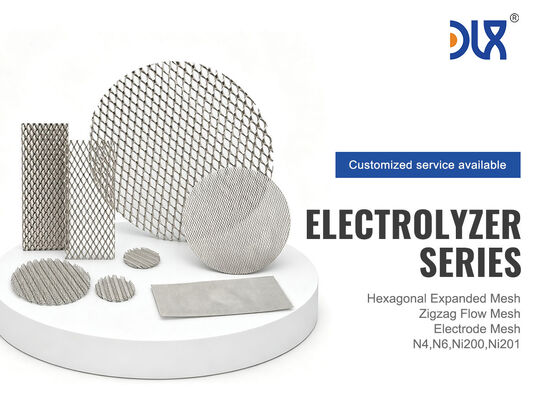
| Marca: | DLX |
| Número do modelo: | Níquel puro |
| Quantidade mínima: | 5 |
| Preço: | Custom orders based on provided images |
| Condições de pagamento: | L/C,D/A,D/P,T/T,Western Union |
| Capacidade de fornecimento: | 500 toneladas por mês |
Direto da Fábrica ISO9001 | Desde 2002 | N4/N6/Ni200 | Personalizado Conforme Seu Desenho | Amostra Grátis de 5 Folhas
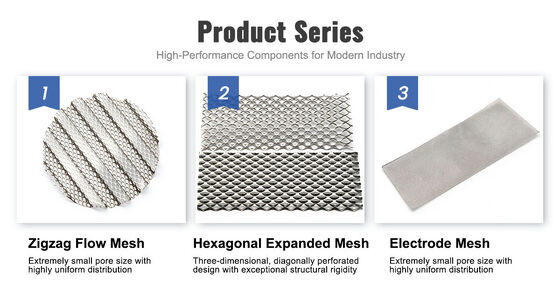
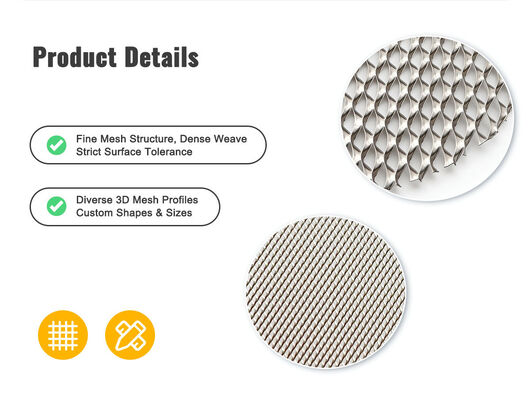
O projeto da sua célula eletrolisadora é proprietário. A especificação da sua malha faz parte do seu IP. A última coisa que você precisa é de um fornecedor de malha que tente vender o que quer que esteja em seu estoque. Na Changzhou DLX Alloy Co., Ltd., fabricamos malha expandida de níquel puro de acordo com seu desenho técnico — não de acordo com nosso catálogo padrão. A espessura da folha, a largura do fio, LWD, SWD, porcentagem de área aberta, dimensões externas da folha, condição da borda, rugosidade da superfície, tolerância de planicidade e tratamento térmico pós-expansão são todos produzidos para corresponder aos valores em sua impressão. Mantemos a química do níquel de nosso próprio lingote, laminamos a folha até sua espessura em nosso próprio laminador, cortamos e esticamos para sua geometria LWD e de fio, recozemos para sua especificação de dureza e inspecionamos de acordo com seus critérios de aceitação. Isso é fabricação por contrato para componentes de eletrodos — não vendas de malha prontas para uso.
| Fase | O Que Acontece | O Que Você Recebe |
|---|---|---|
| 1. Revisão do desenho | Nossa equipe de engenharia revisa sua impressão: espessura da folha, largura do fio, LWD, SWD, área aberta, dimensões da folha, condição da borda, planicidade, acabamento superficial, grau. Se algum parâmetro conflitar com outro (por exemplo, a combinação de largura do fio + LWD é mecanicamente instável), sinalizamos antes de cortar o metal — não depois. | Relatório de viabilidade de fabricação (24–48 horas). Se forem necessários ajustes, parâmetros alternativos propostos com justificativa. |
| 2. Projeto de ferramental | Para novas combinações de LWD/largura de fio: conjunto de matriz de corte projetado e fabricado. Para ferramental existente: conjunto de matriz confirmado em relação aos seus parâmetros. | Cronograma de ferramental: 3–4 semanas para novas matrizes; pronto imediatamente para ferramental existente. |
| 3. Produção do primeiro artigo | Folha de níquel laminada até sua espessura a partir do nosso lingote. Conjunto de matriz montado. Teste de expansão: 5–10 folhas produzidas. Cada folha medida para LWD, SWD, largura do fio, área aberta, espessura, planicidade e dimensões. | Relatório de inspeção do primeiro artigo (FAIR) com valores medidos versus suas tolerâncias de desenho. Viabilidade de produção confirmada ou ajustes de parâmetros recomendados. |
| 4. Amostras de pré-produção | Após aprovação do FAIR: 20–50 folhas produzidas em condições de produção. Recozidas, aplainadas, inspecionadas, embaladas, enviadas. | Amostras de pré-produção para seus testes de célula única ou de pilha curta. Dados completos de inspeção por folha. |
| 5. Qualificação da produção | Após seus testes eletroquímicos confirmarem o desempenho da malha: ferramental de produção finalizado, pontos de verificação de inspeção documentados, parâmetros de processo travados. | Processo de produção qualificado. Pedidos futuros fabricados com parâmetros idênticos sem re-qualificação. |
| Chamada no Desenho | Especificação Típica de Eletrólise | Nossa Tolerância de Fabricação | Método de Inspeção |
|---|---|---|---|
| Grau do material | N4 / N6 / Ni200 / Ni201 | Por ASTM B160 ou mais rigoroso — química travada em seu calor aprovado | OES por fusão; verificação PMI por lote de produção |
| Espessura da folha | 0,15–0,50 mm | ±0,01 mm da linha de laminação a frio | Micrômetro — 5 pontos na largura da bobina por bobina |
| Largura do fio | 0,4–1,2 mm | ±0,05 mm | Comparador óptico — 5 medições por folha, locais aleatórios |
| LWD (sentido longo do losango) | 1,5–6,0 mm | ±0,15 mm | Régua de aço + verificação óptica — 10 losangos medidos por folha |
| SWD (sentido curto do losango) | 1,0–3,5 mm | ±0,15 mm | Comparador óptico — correlacionado com os locais de medição LWD |
| Área aberta % | 30–65% | Calculado a partir de LWD + SWD + largura do fio medidos; verificado por análise de área óptica em folha de amostra | Sistema de medição óptica — relatado por lote de produção |
| Dimensões da folha (C * L) | Por moldura da célula | ±0,5 mm nas dimensões de corte | Régua de aço ou CMM — cada folha medida antes da embalagem |
| Planicidade | ≤0,2 mm de desvio do plano por 100 mm | Verificado pós-recozimento em placa de granito | Calibrador de lâminas sob placa de granito — por plano de amostragem |
| Condição da borda | Livre de rebarbas, sem fios salientes | Visual a 5* ampliação; verificação tátil | Microscópio + teste de atrito físico da borda — cada folha |
| Rugosidade da superfície (Ra) | Por desenho (tipicamente 0,4–1,6 µm Ra para revestimento) | Conforme especificado — obtido através da última passagem de laminação ou tratamento pós-expansão | Perfilômetro — por plano de amostragem |
| Dureza | Por desenho (tipicamente ≤65 HRB recozido) | Verificado pós-recozimento | Rockwell B ou microdureza Vickers — por lote |
A malha expandida sai da nossa prensa de expansão com uma superfície característica — os fios mostram micro-rugosidade do processo de corte e estiramento. Para algumas aplicações de eletrólise, essa superfície como expandida é ideal — aumenta a área de superfície geométrica para adesão do catalisador. Para outras, cria variação na espessura do revestimento que reduz a utilização do catalisador. Oferecemos quatro condições de superfície, selecionáveis em seu desenho:
| Condição da Superfície | Processo | Resultado | Melhor Para |
|---|---|---|---|
| Como expandido | Sem pós-tratamento após expansão e recozimento | Microtextura natural do corte + estiramento. Levemente fosco. Ra tipicamente 0,8–2,0 µm. | Revestimento de níquel Raney eletrodepositado — superfície rugosa melhora o intertravamento mecânico do revestimento |
| Recozido brilhante | Recozimento em atmosfera controlada após expansão, sem tratamento mecânico adicional | Superfície lisa e reflexiva. Sem óxido. Ra tipicamente 0,3–0,6 µm. Menor contaminação superficial. | GDL de cátodo PEM — onde a contaminação por ferro deve ser minimizada e o contato uniforme com a camada catalítica é crítico |
| Condicionado (Ra especificado) | Tratamento de superfície pós-expansão para atingir a faixa de Ra alvo conforme seu desenho | Ra controlado para ±0,2 µm do alvo. Perfil de superfície projetado para otimização da adesão do revestimento. | Quando o seu processo de qualificação de revestimento especifica uma janela de rugosidade da superfície — e você precisa que cada lote caia dentro dela |
| Pré-oxidado | Oxidação controlada após recozimento para formar camada uniforme de NiO | Óxido uniforme verde-acinzentado escuro. Superfície passivada — sem oxidação adicional durante o condicionamento inicial da célula. | Quando você deseja eliminar o ciclo de condicionamento inicial em seu procedimento de comissionamento de pilha |
Em 2019, um fabricante europeu de eletrólise PEM nos enviou um desenho técnico de 3 páginas para uma malha de níquel expandida — espessura da folha 0,20 mm, largura do fio 0,5 mm, LWD 2,8 mm, área aberta 52%, grau N4, recozido brilhante, planicidade 0,15 mm por 100 mm, Ra 0,4–0,8 µm, dimensões da folha de acordo com a moldura da célula, bordas sem rebarbas. Eles compravam essa malha de um fornecedor geral de metal expandido que atendia à especificação dimensional, mas não conseguia controlar a química do níquel ou a contaminação superficial por ferro. Cada lote exigia inspeção de recebimento, e aproximadamente 15% dos lotes eram rejeitados por contaminação superficial encontrada durante a qualificação do processo de revestimento.
Olhamos para o desenho e percebemos: já controlamos a química do níquel a partir do nosso próprio lingote. Já laminamos a frio tiras de níquel puro com tolerâncias de espessura mais rigorosas do que 0,20 ±0,01 mm. Já recozemos em atmosfera controlada para uma superfície brilhante e livre de óxidos. O que não tínhamos era a prensa de expansão — então investimos em uma. Levou seis meses da instalação do equipamento à aprovação do primeiro artigo no desenho desse cliente. Sua taxa de rejeição de recebimento caiu de 15% para zero. Esse cliente ainda compra de nós hoje, agora em volumes de produção cinco vezes sua exigência de 2019.
Esse é o negócio em que estamos. Não vender malha. Resolver o problema entre seu desenho e seu eletrodo.
Fonte: catálogo de produtos DLX Alloy. Química certificada do lingote à malha acabada — conforme os requisitos do seu desenho.
| Elemento (%) | N4 | N6 | Ni200 | Ni201 |
|---|---|---|---|---|
| Ni+Co | ≥99,9 | ≥99,5 | — | — |
| Ni | — | — | ≥99,2 | ≥99,0 |
| Fe | ≤0,04 | ≤0,1 | ≤0,4 | ≤0,4 |
| Cu | ≤0,015 | ≤0,1 | ≤0,25 | ≤0,25 |
| C | ≤0,01 | ≤0,1 | ≤0,15 | ≤0,02 |
| Si | ≤0,03 | ≤0,1 | ≤0,35 | ≤0,35 |
| Mn | ≤0,002 | ≤0,05 | ≤0,35 | ≤0,35 |
| S | ≤0,001 | ≤0,005 | ≤0,01 | ≤0,01 |
| Requisito do Desenho | Nossa Inspeção | Documentação Que Você Recebe |
|---|---|---|
| Química | OES por lingote; verificação pontual PMI por lote de produção | MTC EN 10204 3.1 com detalhamento completo dos elementos |
| Dimensional (LWD, SWD, fio, espessura, tamanho da folha) | Por plano de amostragem acordado na qualificação; inspeção de 100% disponível mediante solicitação | Relatório de inspeção dimensional — medido versus nominal do desenho, por lote |
| Área aberta % | Sistema de medição óptica; calculado a partir da geometria medida; verificado por análise de área | Relatório de área aberta por lote |
| Planicidade | Placa de granito + calibrador de lâminas; por plano de amostragem | Relatório de planicidade — desvio máximo registrado |
| Condição da borda | Visual com ampliação 5*; verificação tátil de rebarbas; 100% por folha | Assinatura de inspeção de borda por lote de folhas |
| Rugosidade da superfície (se especificado) | Perfilômetro; 3 medições por folha de amostra; por plano de amostragem | Relatório de Ra por lote |
| Primeiro artigo | Dimensional completo + visual + planicidade em cada folha do lote do primeiro artigo | FAIR — formato AS9102 ou seu formato |
Inspeção por terceiros por SGS, BV ou TÜV disponível. Fabricação controlada por desenho com pacote de documentação completo em cada remessa.
| Proteção da folha | Cada folha intercalada com papel de seda sem ácido. Empilhada plana entre placas de suporte rígidas e resistentes à umidade. Pilha inteira envolvida em filme anticorrosivo VCI antes da embalagem em caixa. Sem contato metal a metal. Sem movimento da folha durante o trânsito. |
| Construção da caixa | Caixa de compensado marítimo com reforço interno dimensionado às suas dimensões de folha e quantidade do pedido. Caixas rotuladas com seu número de desenho, nosso número de lote e código de rastreabilidade DLX. |
| Pacote de documentação | MTC EN 10204 3.1 + relatório de inspeção dimensional + relatório de área aberta + relatório de planicidade + assinatura de inspeção de borda + relatório de Ra (se especificado) + certificado de conformidade + lista de embalagem. Organizado de acordo com seus requisitos de documentação. |
| MOQ de amostra | 5 folhas para avaliação de desenho — gratuitamente para OEMs de eletrólise qualificados. |
| MOQ de produção | 50 folhas por número de desenho. |
| Prazo de entrega | Ferramental existente: 1–2 semanas para teste, 3–4 semanas para produção. Novo ferramental: 4–6 semanas, incluindo fabricação de matriz e primeiro artigo. |
| Envio | Aéreo (DHL, FedEx) para amostras e pedidos urgentes; marítimo (FCL) para produção — caixas otimizadas para utilização de contêiner. |
| Pagamento | T/T para teste; T/T ou L/C à vista para pedidos de produção. |
PDF é preferível para revisão inicial. DXF ou DWG para projeto de ferramental se a geometria da malha for complexa ou incluir recursos além do padrão de losango expandido. Para especificações padrão de malha expandida, uma tabela dimensional no desenho é suficiente — não precisamos de um modelo 3D da geometria do losango, embora os aceitemos se você os tiver.
Isso acontece — tipicamente quando a largura do fio e o LWD são especificados independentemente e a combinação não pode ser alcançada com ferramental de expansão na espessura de folha especificada. Nossa equipe de engenharia sinaliza o conflito durante a revisão do desenho (Fase 1), antes que qualquer metal seja cortado. Propomos a combinação alcançável mais próxima com uma explicação da restrição. Você decide se ajusta o desenho ou prossegue com a combinação alcançável para avaliação de teste.
Para espessura de folha de 0,20 mm e acima, 0,15 mm por 100 mm é alcançável com aplainamento pós-recozimento. Abaixo de 0,20 mm de espessura de folha, a malha se torna cada vez mais flexível e a precisão da medição de planicidade se torna o fator limitante em vez de nossa capacidade. Entre em contato conosco com sua tolerância alvo e espessura de folha — confirmaremos a viabilidade.
Cada revisão de desenho aciona uma revisão em relação à revisão anterior. Se a mudança for limitada às dimensões da folha, nenhum novo ferramental é necessário — a nova dimensão é aplicada na etapa de corte. Se LWD, SWD ou largura do fio mudarem, novo ferramental pode ser necessário. Comunicamos o impacto (prazo de entrega do ferramental, qualquer alteração de custo, requisito de re-qualificação) em até 48 horas após o recebimento do desenho revisado. Toda a produção após a data de revisão é fabricada de acordo com a nova revisão — a revisão anterior é arquivada em nosso sistema de controle de documentos.
Sim. Se o seu manual de qualidade de fornecedor exigir pontos de verificação de inspeção específicos, métodos de medição, planos de amostragem ou formatos de documentação além do nosso pacote padrão, incorporamos-os ao seu processo de produção durante a qualificação. Exemplos de clientes existentes: formato de Inspeção do Primeiro Artigo AS9102, documentação PPAP Nível 3, tabelas de amostragem AQL específicas do cliente e certificado de análise em nível de lote com formato definido pelo cliente. Forneça seus requisitos de qualidade de fornecedor com seu desenho — confirmaremos o escopo de conformidade durante a revisão do desenho.


 english
 français
 Deutsch
 Italiano
 Русский
 Español
 português
 Nederlandse
 ελληνικά
 日本語
 한국
 中文
 العربية
 हिन्दी
 Türkçe
 indonesia
 tiếng Việt
 ไทย
 বাংলা
 فارسی
 polski
